
189-2923-7076
189-2923-7076
项目背景与痛点
某电子化学品企业专注于光刻胶配套试剂生产,日排放高浓度废水约200立方米。其核心问题在于废水中氟化物浓度高达1100毫克/升,化学需氧量(COD)达32000毫克/升,且可生化性极差(B/C比仅0.18)。企业原有处理系统采用“混凝沉淀+活性污泥法”,但氟化物去除率仅28%,COD降解率不足30%,出水氟化物超标30倍以上,COD超标275倍,面临停产整改压力。
方案设计
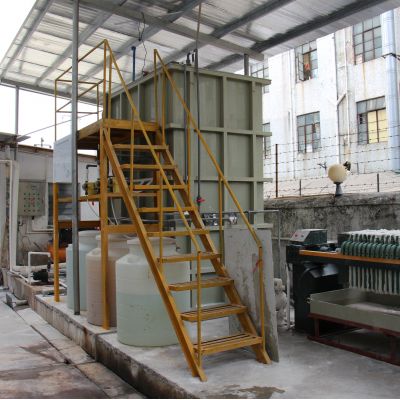
针对废水特性,设计“靶向除氟+提效生化+资源回用”的分阶治理工艺:
实施效果
项目总投资800万元,建设周期4个月。调试阶段通过小试优化关键参数:石灰投加量从初始10克/升降至6克/升,芬顿药剂投加量减少20%,运行成本控制在8元/吨。出水水质显著改善:COD降至72毫克/升,氟化物降至8毫克/升,达标率98%,彻底解决环保问题。
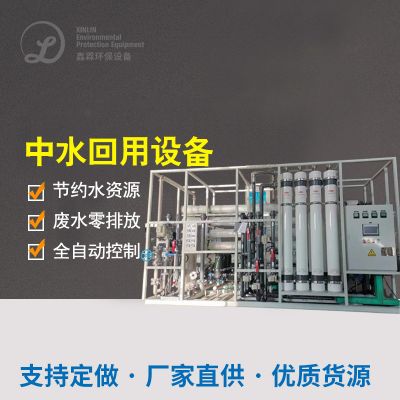
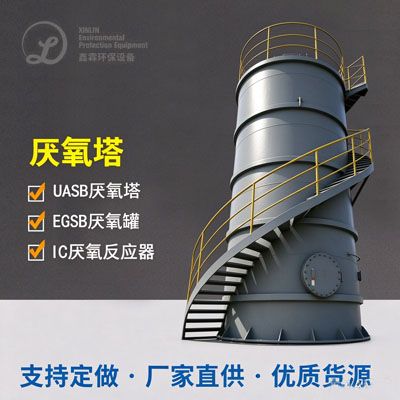
资源回收效益:RO系统日回用150立方米废水,年节约新鲜水成本150万元,2年内可收回部分设备投资;UASB反应器日产沼气1200立方米,用于厂区供暖,年减少燃煤消耗300吨。
经验总结
电子化学品废水治理需优先攻克特征污染物(如氟化物、重金属),否则会直接抑制后续生化系统。调试阶段的参数优化是降本关键,通过小试确定最优药剂配比,可大幅降低运行成本。废水回用不仅是环保要求,更是企业降本增效的重要途径。
 扫一扫添加微信