激光焊接药厂车间烟粉尘情况
悍接工作中生产的尾气化学组成成分缜密,基本涵盖烟气、合金金属硫化物质物、有毒汽体等。要根据悍接工艺技术有所作为异同,尾气化学组成成分有所作为异同:
烟气粉尘粉末物
:主要成份为铁、锰、铬、镍等金属质钝化物,粒度一般是在0.01-1μm两者之间,易飘浮在热空气中。
辐射危害混合气体
:以及活性氧(O₃)、氮非金属钝化反应物物(NOx)、一非金属钝化反应物碳(CO)、二非金属钝化反应物碳(CO₂)等。
甲醛释放性无机物物(VOCs)
:区域手工焊接流程中实用焊剂或保养有害气体都会存在少许VOCs。
激光焊接印刷废气具备有以内性能:
比表面积小
:大部件粒状物是一种可吸进粒状物(PM10及PM2.5),对人的身体损害大。
盐浓度动荡大
:焊接加工活动时废气排放形成量随艺技术参数转变 清晰。
高溫高湿
:组成部分电弧焊接气体水温较高且富含水液体,扩大了治疗難度。
熔接烟气治疗薄弱环节与关键
治疗突破点
小粒物洗去有效率条件高
:点焊烟气粉尘粒状细微,普通排尘主设备无法更高效收集。
多种类水有害物质相融
:需同一时间补救颗料物、气态弄脏物,工艺设计组合起来麻烦。
生产线上格局限定
:焊接工艺办公工位扩散或挪动时,集气系统性定制困难程度大。
耗能与使用成本费用
:治理 机系统需兼具功能与资金性。
重要性技术应用重点难点
发祥地掌控
:重要用低手工焊接烟尘手工焊接原材料和技术。
高效性集气系统的
:利用装配车间布置图开发合理安排的产品局部排风扇或局部通气系统软件。
层级治疗方法
:一般来说可以"预解决+主解决+后解决"的组合构成加工制作工艺 。
自动化化管理
:跟据废水盐浓度手动控制系統正常运行参数设置,下降耗能。
非常经典情况浅析
范例一:某超重型机械性厂电焊車间印刷废气管控
创业项目背景图片
:
这辆间以大规模构成件焊为主要,用电弧焊、废液保护英文焊等多重技术,平均生产飘尘约50kg,废液温差常达60℃上面。
加工方案设计
:
集气程序
:所采用顶吸罩+侧吸罩整合,确认点焊工作台面烟粉尘捕集器率≥90%。
净化处理工学院艺
:
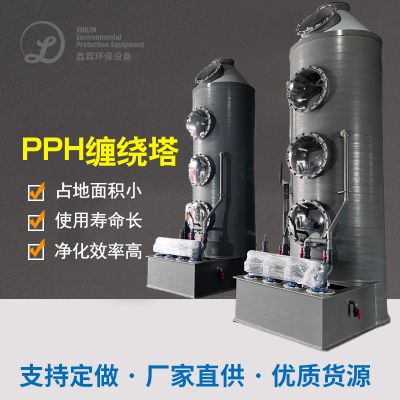
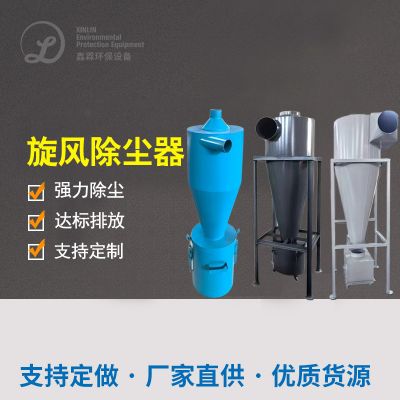
预治疗:风暴烟气净化器彻底清除大颗粒肥料
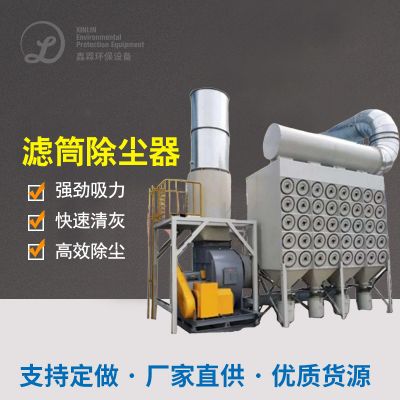
主加工处理:高效能滤筒安装除尘设备器(PTFE复膜过滤材料)
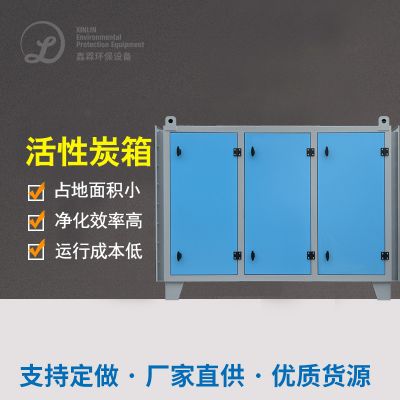
后清理:亲水性炭吸部件清理残留气态污染破坏物
智能化操控
:会按照补焊工序停启会自动调结送风机发动机转速。
清理视觉效果
:
顆粒物进行排放质量浓度<10mg/m³
VOCs快速清理率>85%
程序水耗较低30%

 扫一扫添加微信