一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
行业领域困惑:
分馏喷涂车间、酵池等板块VOCs(工业乙醇、酯类、塑炼氢)氧浓度超预算,味儿味大;
环保性查频频,遭遇罚钱风险控制;
传统艺术活性氧炭活性炭吸附成本价高,换成周期公式短,运维管理的压力太大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预补救周期:
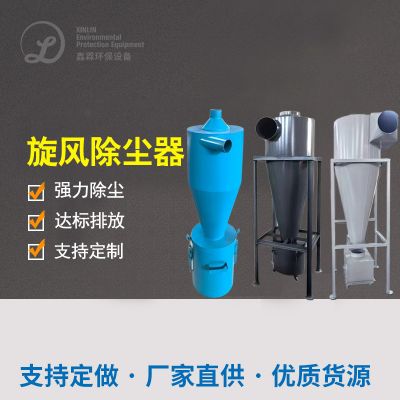
风暴吸尘+除静电收集:彻底清除废气排放里面大颗粒肥料有害气体及植物油脂。
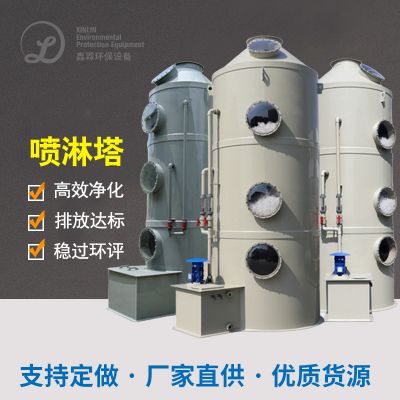
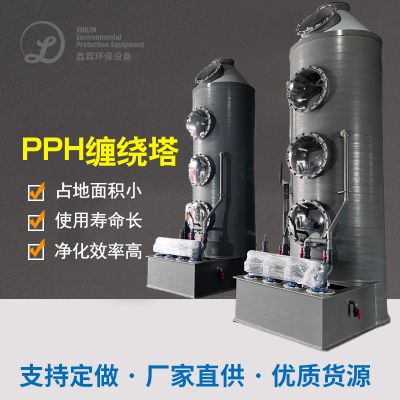
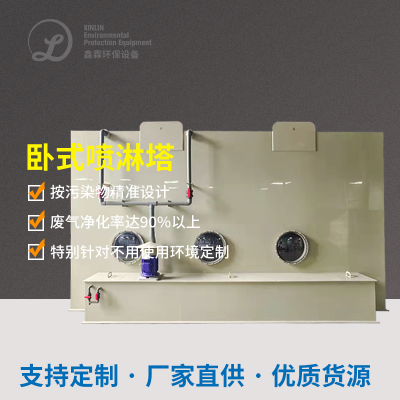
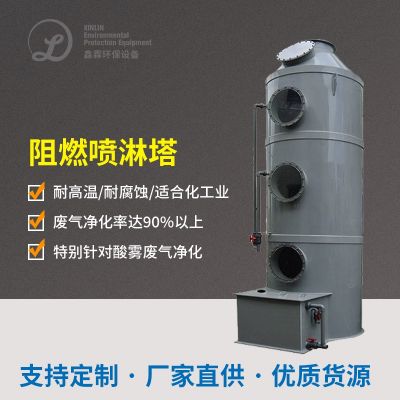
碱液喷淋清洗塔:采和咸性固体(如混炼氢),减低随后设施生锈安全隐患。
高效率离心分离步骤:
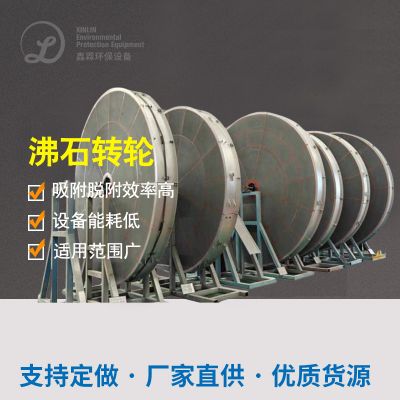
吸收特性:VOCs吸收效果≥95%,情况吸收出水量≥1.2kg/m³吸附性炭;
设置成模式,:降解-脱附不断循环电脑运行,构建陆续加工。
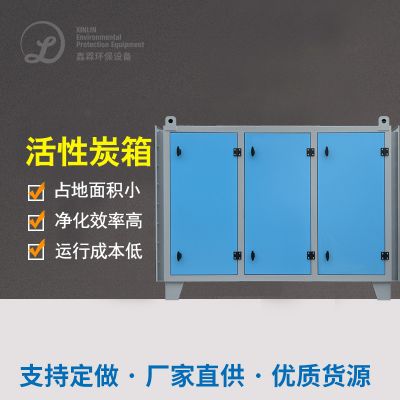
增韧渗透性炭纤维素吸附物塔(2组串并联):
层次净化后时段:
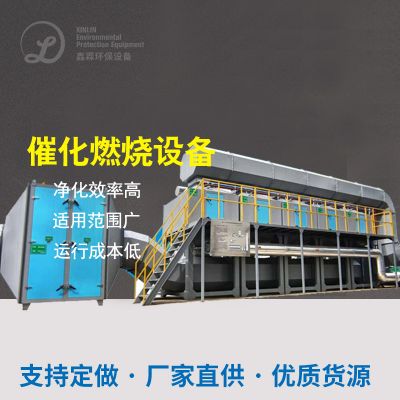
环境温度掌握:280-350℃温控燃烧物,切底葡萄糖氧化所剩VOCs为CO₂和H₂O;
能源环保再生资源回收:余热运用率≥70%,降主要燃料利润。
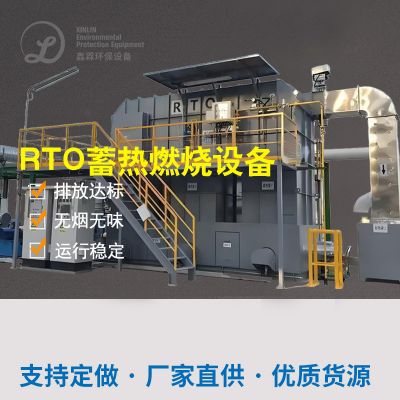
催化氧化丙烷燃烧装备(RTO):
三、机器设备选择与搭配
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
方法:用“气体吸附剂+崔化引燃”组合公式的工艺,确认PLC立即监测系统盐浓度手动自动调节气体吸附剂/脱附锁定次数。
薄弱环节2:湿度更高引致可溶性炭易过饱和
措施:预整理加建加湿安装(冷冻冰箱变干或膜溶合),将废气排放露点调整在40℃下面。
问题3:酿酒車间封闭性差
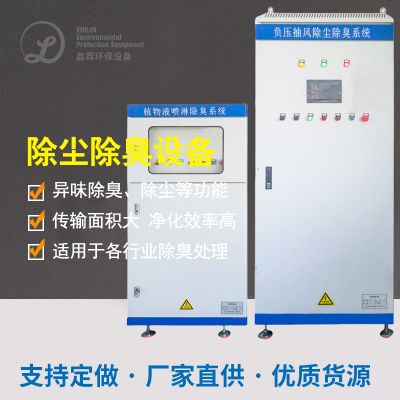
防范措施:定制化的负压集气软件系统,复盖发哮池、分装线等全程序产污点,提高无进行排放标准。
五、处里的效果证实
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
城市发展成效:年省去特异性炭招标采购费¥115万,蒸汽发生器耗电减少40%;
社交生态效益:工业区及四周特殊难闻气味不见,店员网络投诉率下调90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信